2026-07-09
আপনি যদি হাইড্রোলিক বা বায়ুসংক্রান্ত সিলিন্ডারের সাথে কাজ করেন তবে আপনি ইতিমধ্যেই জানেন যে পিস্টন রড সমগ্র সিস্টেমের সবচেয়ে গুরুত্বপূর্ণ উপাদানগুলির মধ্যে একটি। এটি সেই অংশ যা পিস্টন থেকে বাহ্যিক লোডে শক্তি স্থানান্তর করে এবং এটি উচ্চ চাপ, ধ্রুবক গতি এবং প্রায়শই কঠোর পরিবেশগত অবস্থার সংস্পর্শে আসার সময় এটি করে। ক কঠিন পিস্টন রড - একটি ফাঁপা বা টিউবুলার রডের বিপরীতে - একটি একক, নিরবচ্ছিন্ন ধাতু যা পিস্টন থেকে সিলিন্ডারের মাথার মধ্য দিয়ে বাইরের জগতে চলে। এই গাইডে, আমরা কভার করব শক্ত পিস্টন রডগুলি কী, সেগুলি কী উপকরণ থেকে তৈরি, কীভাবে সেগুলি তৈরি করা হয়, কী বৈশিষ্ট্যগুলি গুরুত্বপূর্ণ এবং কীভাবে আপনার অ্যাপ্লিকেশনের জন্য সঠিকটি বাছাই করবেন৷
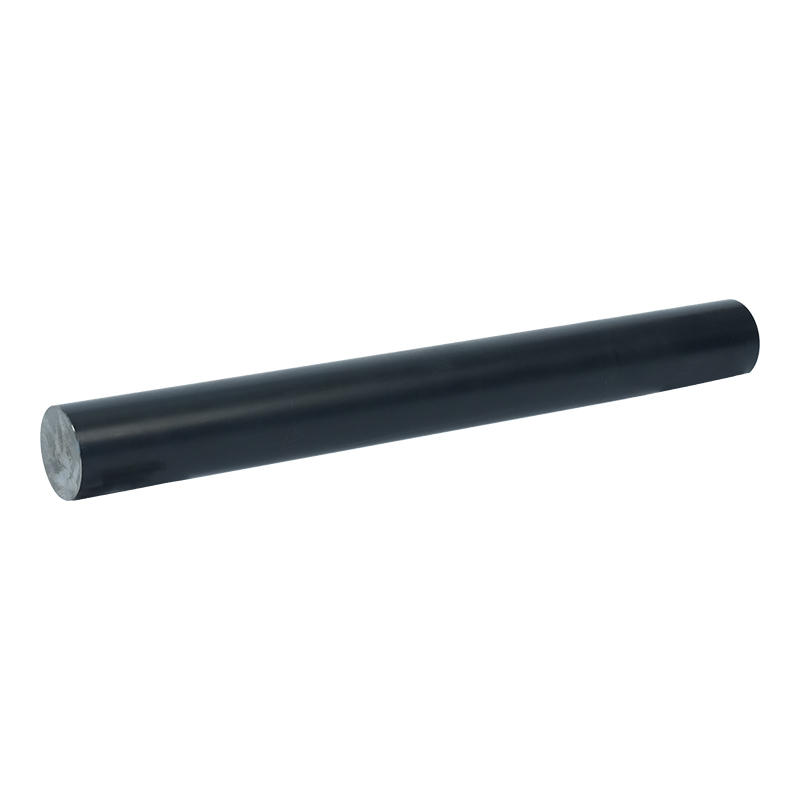
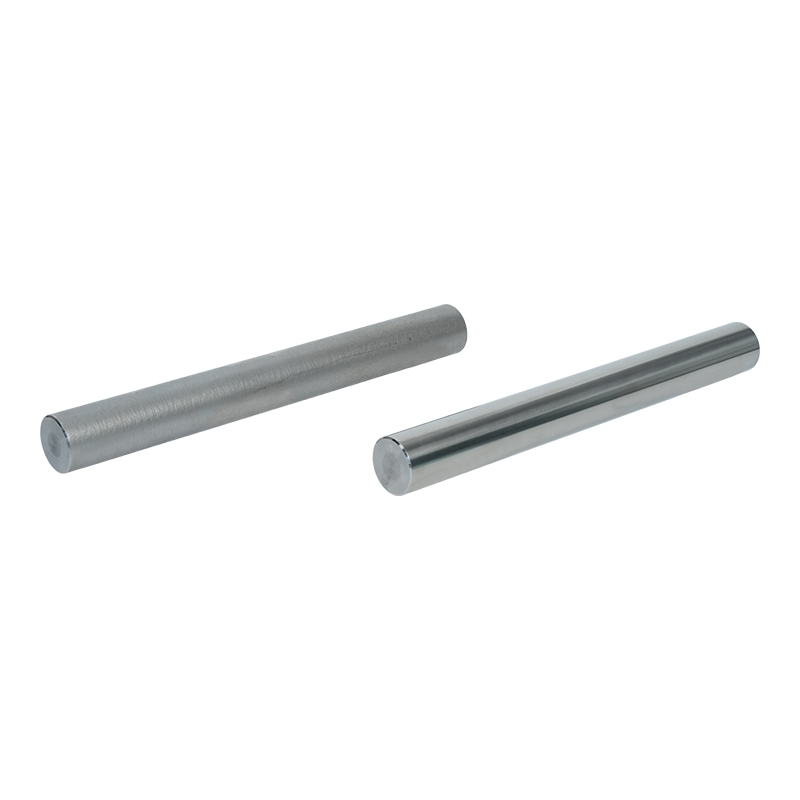
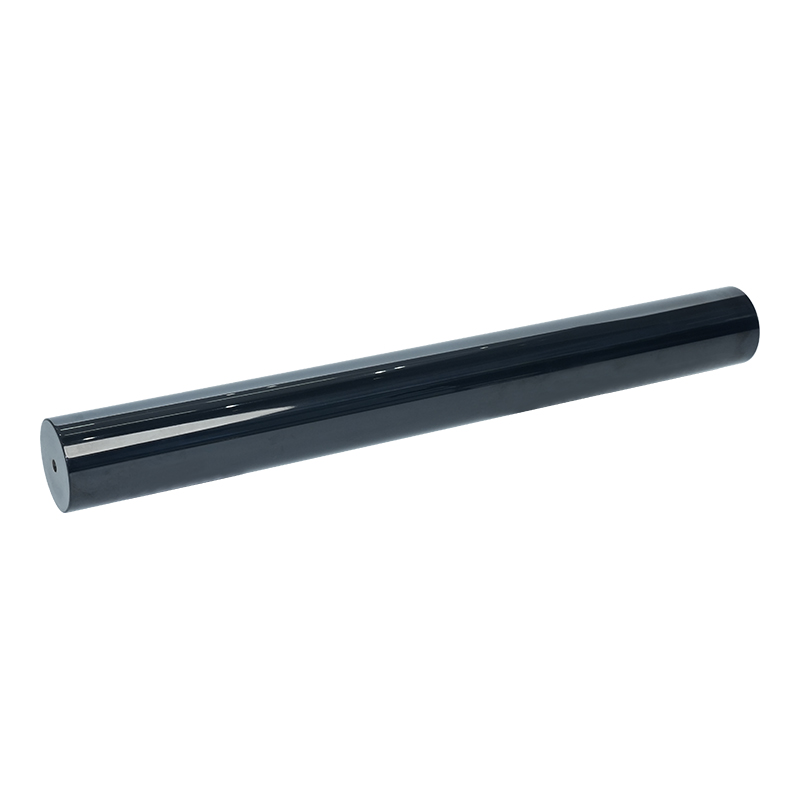
A কঠিন পিস্টন রড একটি নলাকার ধাতব রড যা একটি সিলিন্ডারের ভিতরের পিস্টনকে চালিত বহিরাগত প্রক্রিয়ার সাথে সংযুক্ত করে। এটিকে "কঠিন" বলা হয় কারণ এটি কোনো ঠালা কোর বা অভ্যন্তরীণ উত্তরণ ছাড়াই - সাধারণত উচ্চ-শক্তির ইস্পাত - উপাদানের একক অংশ থেকে তৈরি। রডটি সিলিন্ডারের মাথার মধ্য দিয়ে প্রসারিত হয়, যেখানে এটি একটি গ্রন্থি দ্বারা সিল করা হয় যাতে তরল বা গ্যাস বের হতে না পারে এবং পিস্টন দ্বারা উত্পন্ন রৈখিক গতি এবং বলকে বাইরের লোডে স্থানান্তরিত করে।
দ কঠিন পিস্টন রড উল্লেখযোগ্য যান্ত্রিক চাপের শিকার হয়: প্রসার্য এবং সংকোচনকারী শক্তি, বাঁকানো মুহূর্ত, পার্শ্ব লোড এবং বারবার সাইকেল চালানোর ফলে ক্লান্তি। এটি অবশ্যই রড সীল থেকে পরিধান এবং অপারেটিং পরিবেশ থেকে ক্ষয় প্রতিরোধ করতে হবে। তাই নির্ভরযোগ্য অপারেশনের জন্য সঠিক উপাদান, পৃষ্ঠের ফিনিস এবং উত্পাদন প্রক্রিয়া নির্বাচন করা একেবারেই গুরুত্বপূর্ণ।
দ material you choose for your কঠিন পিস্টন রড সরাসরি এর শক্তি, স্থায়িত্ব এবং খরচ প্রভাবিত করে। এখানে শিল্পে ব্যবহৃত সবচেয়ে সাধারণ উপকরণ।
মাঝারি কার্বন ইস্পাত জন্য সবচেয়ে ব্যাপকভাবে ব্যবহৃত উপাদান জলবাহী পিস্টন রড . গ্রেড C45 (DIN) বা 1045 (AISI) হল আদর্শ পছন্দ। এটি শক্তি এবং দৃঢ়তার একটি ভাল ভারসাম্য সরবরাহ করে, প্রসার্য শক্তি সাধারণত প্রায় 600-700 MPa। সঠিকভাবে শক্ত এবং টেম্পারড হলে, এটি একটি যুক্তিসঙ্গত খরচে চমৎকার ক্লান্তি প্রতিরোধ ক্ষমতা প্রদান করে। বেশিরভাগ কার্বন ইস্পাত রডগুলি আবেশন শক্ত এবং ক্রোম ধাতুপট্টাবৃত হয় যা পৃষ্ঠের কঠোরতা এবং জারা প্রতিরোধের উন্নতি করে।
আরও চাহিদাপূর্ণ অ্যাপ্লিকেশনগুলির জন্য যেখানে উচ্চ প্রসার্য শক্তি এবং আরও ভাল শক্ততা প্রয়োজন, 42CrMo4 (DIN) বা 4140 (AISI) এর মতো অ্যালয় স্টিল ব্যবহার করা হয়। এই উপকরণগুলি যথাযথ তাপ চিকিত্সার পরে 1,000-1,200 MPa পর্যন্ত প্রসার্য শক্তি সরবরাহ করে। এগুলি সাধারণত ভারী যন্ত্রপাতি, মোবাইল হাইড্রলিক্স এবং অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয় যেখানে রডকে অবশ্যই উচ্চ পার্শ্ব লোড বা প্রভাব শক্তি সহ্য করতে হবে।
ক্ষয়কারী পরিবেশে - যেমন সামুদ্রিক অ্যাপ্লিকেশন, খাদ্য প্রক্রিয়াকরণ, বা রাসায়নিক উদ্ভিদ - স্টেইনলেস স্টীল সুস্পষ্ট পছন্দ। কঠিন পিস্টন রড 304 বা 316 স্টেইনলেস থেকে তৈরি মাঝারি শক্তি স্তরে চমৎকার জারা প্রতিরোধের প্রস্তাব. উচ্চ শক্তির জন্য, 17-4 PH-এর মতো বৃষ্টিপাত-কঠিন গ্রেডগুলি ভাল জারা প্রতিরোধের বজায় রেখে 1,300 MPa-এর উপরে প্রসার্য শক্তি অর্জন করতে পারে। কার্বন স্টিলের তুলনায় ট্রেড-অফ উল্লেখযোগ্যভাবে বেশি খরচ।
কিছু বায়ুসংক্রান্ত পিস্টন রড এবং হাই-এন্ড হাইড্রোলিক রডগুলি নাইট্রাইডেড স্টিল থেকে তৈরি। নাইট্রাইডিং হল একটি পৃষ্ঠ শক্ত করার প্রক্রিয়া যা পৃষ্ঠের স্তরে নাইট্রোজেন ছড়িয়ে দেয়, আলাদা ক্রোম প্লেটিংয়ের প্রয়োজন ছাড়াই একটি শক্ত, পরিধান-প্রতিরোধী কেস তৈরি করে। নাইট্রিড রড চমৎকার পরিধান প্রতিরোধের এবং ক্লান্তি শক্তি প্রদান করে, কিন্তু নাইট্রাইডিং প্রক্রিয়া খরচ যোগ করে।
দ production of a high-quality কঠিন পিস্টন রড বেশ কিছু সাবধানে নিয়ন্ত্রিত পদক্ষেপ জড়িত। প্রতিটি পদক্ষেপ রডের চূড়ান্ত কর্মক্ষমতা এবং দীর্ঘায়ুকে প্রভাবিত করে।
দ process starts with selecting the appropriate steel grade and sourcing bar stock. The bar is usually hot-rolled or cold-drawn, depending on the required diameter and surface quality. Cold-drawn bars offer better dimensional accuracy and surface finish, which reduces subsequent machining time.
দ bar stock is cut to the required length using a band saw or automatic sawing machine. A small machining allowance is left for subsequent turning and grinding operations.
দ rod is turned on a CNC lathe to bring it close to the final diameter. This operation removes the scale from hot-rolled material and creates a uniform surface for subsequent operations. A threaded end may be machined at the external end for connection to the load.
উপাদান এবং প্রয়োগের উপর নির্ভর করে, কাঙ্খিত যান্ত্রিক বৈশিষ্ট্যগুলি অর্জনের জন্য রডটি নিভিয়ে এবং টেম্পার করা যেতে পারে। কার্বন ইস্পাত রডগুলির জন্য, একটি শক্ত, নমনীয় কোর বজায় রাখার সময় পরিধান প্রতিরোধ ক্ষমতা বাড়ানোর জন্য আবেশন শক্তকরণ প্রায়শই পৃষ্ঠ স্তরে প্রয়োগ করা হয়।
তাপ চিকিত্সার পরে, শক্ত সহনশীলতার সাথে চূড়ান্ত ব্যাস অর্জনের জন্য রডটি কেন্দ্রবিহীন স্থল - সাধারণত ±0.02 মিমি বা তার চেয়েও ভাল। পরবর্তী পলিশিংয়ের মাধ্যমে Ra 0.2–0.4 µm এর একটি সূক্ষ্ম পৃষ্ঠ ফিনিশ করা হয়। এই মসৃণ ফিনিস সীল জীবনের জন্য গুরুত্বপূর্ণ; একটি রুক্ষ পৃষ্ঠ দ্রুত রড সীল পরিধান করে এবং ফুটো হতে পারে.
জন্য ক্রোম ধাতুপট্টাবৃত পিস্টন রড , হার্ড ক্রোমের একটি স্তর ভূপৃষ্ঠে ইলেক্ট্রোপ্লেট করা হয়। ক্রোম স্তর চমৎকার পরিধান প্রতিরোধের, একটি কম ঘর্ষণ সহগ, এবং জারা বিরুদ্ধে সুরক্ষা প্রদান করে। সাধারণ ক্রোম পুরুত্ব 20-50 µm, এবং প্লেটিং প্রায়শই একটি ফিনিশিং অপারেশন (সুপারফিনিশিং বা পলিশিং) দ্বারা চূড়ান্ত পৃষ্ঠের রুক্ষতা অর্জন করে।
দ finished কঠিন পিস্টন রড মাত্রিক নির্ভুলতা, পৃষ্ঠ ফিনিস, এবং সোজাতার জন্য পরিদর্শন করা হয়। কঠোরতা পরীক্ষা এবং, কিছু ক্ষেত্রে, অ-ধ্বংসাত্মক পরীক্ষা (যেমন চৌম্বকীয় কণা পরিদর্শন) পৃষ্ঠের ত্রুটিগুলি সনাক্ত করতে সঞ্চালিত হয়। তারপর রডগুলিকে মরিচা-প্রতিরোধী তেল দিয়ে প্রলেপ দেওয়া হয় এবং চালানের জন্য প্যাকেজ করা হয়।
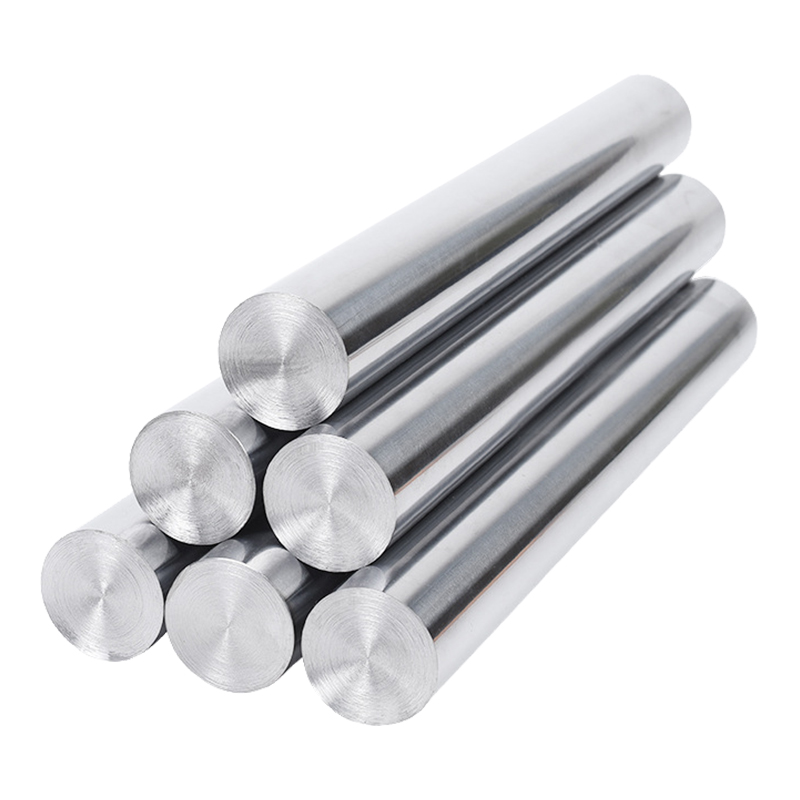
নির্দিষ্ট করার সময় বা ক্রয় করার সময় ক কঠিন পিস্টন রড , বেশ কিছু প্রযুক্তিগত পরামিতি অপরিহার্য। এখানে সবচেয়ে গুরুত্বপূর্ণ একটি ব্রেকডাউন আছে.
| স্পেসিফিকেশন | সাধারণ মান | কেন এটা ব্যাপার |
| ব্যাস সহনশীলতা | ±0.01 – ±0.02 মিমি | আঁটসাঁট সহনশীলতা সঠিক সিল ফিট নিশ্চিত করে এবং ফুটো প্রতিরোধ করে |
| পৃষ্ঠের রুক্ষতা (রা) | 0.2 - 0.4 µm | মসৃণ পৃষ্ঠ সীল পরিধান হ্রাস এবং সিলিন্ডার জীবন প্রসারিত |
| ক্রোম পুরুত্ব | 20 - 50 µm | পর্যাপ্ত ক্রোম বেধ দীর্ঘমেয়াদী পরিধান এবং জারা সুরক্ষা নিশ্চিত করে |
| পৃষ্ঠের কঠোরতা | 600 - 750 HV (আবেশ শক্ত হওয়ার পরে) | শক্ত পৃষ্ঠ স্কোরিং প্রতিরোধ করে এবং সীল এবং দূষক থেকে পরিধান করে |
| প্রসার্য শক্তি | 600 - 1,200 MPa (উপাদানের উপর নির্ভর করে) | রডের লোড-ভারিং ক্ষমতা এবং নিরাপত্তা মার্জিন নির্ধারণ করে |
| সরলতা | ≤ 0.3 মিমি প্রতি মিটার | একটি বাঁকানো রড অসম সীল পরিধান এবং সিলিন্ডার বাঁধাই ঘটায় |
| গোলাকার | ≤ 0.02 মিমি | বাইরের বৃত্তাকার রডগুলি স্থানীয়ভাবে সীল পরিধান এবং ফুটো সৃষ্টি করে |
যখন কঠিন পিস্টন রডs সবচেয়ে সাধারণ, ফাঁপা রড কিছু অ্যাপ্লিকেশন ব্যবহার করা হয়. এখানে তারা কিভাবে তুলনা.
| বৈশিষ্ট্য | সলিড পিস্টন রড | ফাঁপা পিস্টন রড |
| ওজন | ভারী (সমস্ত কঠিন উপাদান) | লাইটার (ফাঁপা কোর ওজন বাঁচায়) |
| শক্তি-থেকে-ওজন অনুপাত | নিম্ন | উচ্চতর (অ্যারোস্পেস, মোবাইল অ্যাপ্লিকেশনের জন্য ভাল) |
| বাকলিং প্রতিরোধ | উচ্চতর (কঠিন ক্রস-সেকশন ভালভাবে বাকলিং প্রতিরোধ করে) | নিম্ন (thin wall is more susceptible to buckling under compression) |
| উৎপাদন খরচ | নিম্ন (simpler to produce) | উচ্চতর (ড্রিলিং/ট্রেপ্যানিং, আরও জটিল মেশিনিং প্রয়োজন) |
| সাধারণ অ্যাপ্লিকেশন | সাধারণ জলবাহী, বায়ুবিদ্যা, ভারী যন্ত্রপাতি | মহাকাশ, মোবাইল সরঞ্জাম, ওজন-সংবেদনশীল অ্যাপ্লিকেশন |
জন্য most industrial applications, কঠিন পিস্টন রডs তাদের সরলতা, শক্তি এবং খরচ-কার্যকারিতার কারণে ডিফল্ট পছন্দ। ফাঁপা রডগুলি শুধুমাত্র তখনই বিবেচনা করা উচিত যখন ওজন হ্রাস করা একটি গুরুত্বপূর্ণ অগ্রাধিকার।
কঠিন পিস্টন রড শিল্প এবং সরঞ্জাম বিস্তৃত বিভিন্ন পাওয়া যায়. এখানে সবচেয়ে সাধারণ অ্যাপ্লিকেশন কিছু আছে.
এটি এখন পর্যন্ত সবচেয়ে বড় অ্যাপ্লিকেশন। হাইড্রোলিক সিস্টেমে - খননকারী এবং ক্রেন থেকে প্রেস এবং ইনজেকশন মোল্ডিং মেশিন পর্যন্ত - জলবাহী পিস্টন রড জলবাহী চাপকে রৈখিক শক্তিতে স্থানান্তর করে। এই রডগুলিকে অবশ্যই উচ্চ চাপ (350 বার বা তার বেশি) পরিচালনা করতে হবে এবং প্রায়শই কঠোর বহিরঙ্গন পরিবেশে কাজ করে।
কারখানা এবং অটোমেশন সরঞ্জাম ব্যবহৃত বায়ুসংক্রান্ত সিস্টেমে, কঠিন পিস্টন রডs মানসম্মত নিম্নচাপ (সাধারণত 6-10 বার) লাইটার-ডিউটি রডের জন্য অনুমতি দেয়, তবে উচ্চ চক্রের হার (প্রতি সেকেন্ডে বেশ কয়েকটি চক্র পর্যন্ত) সীল জীবন বজায় রাখতে চমৎকার পৃষ্ঠের ফিনিস এবং পরিধান প্রতিরোধের দাবি করে।
খননকারী অস্ত্র, বুলডোজার ব্লেড এবং রক ব্রেকারগুলির মতো সরঞ্জামগুলি ভারী শুল্ক ব্যবহার করে কঠিন পিস্টন রডs . এই অ্যাপ্লিকেশনগুলি চরম লোড, শক ফোর্স, এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিবেশ আরোপ করে। এই সেক্টরের রডগুলি সাধারণত অ্যালয় স্টিল, ইন্ডাকশন শক্ত এবং ভারী ক্রোম প্লেটেড থেকে তৈরি হয়।
ট্রাক্টর, হার্ভেস্টার এবং স্প্রেয়ার সকলেই হাইড্রোলিক সিলিন্ডার ব্যবহার করে কঠিন পিস্টন রডs . এই রডগুলিকে সার এবং রাসায়নিক থেকে ক্ষয় প্রতিরোধ করতে হবে, যা স্টেইনলেস স্টিল বা ভারীভাবে সুরক্ষিত কার্বন ইস্পাত পছন্দের উপকরণ তৈরি করে।
জন্যklifts, aerial work platforms, and material handling equipment rely on কঠিন পিস্টন রডs তাদের উত্তোলন সিলিন্ডারে। ওজন এখানে একটি ফ্যাক্টর, তাই কিছু নির্মাতারা ফাঁপা রড ব্যবহার করে, কিন্তু শক্ত রডগুলি তাদের উচ্চতর বাকলিং প্রতিরোধের কারণে সাধারণ থেকে যায়।
গাড়ি উত্পাদন লাইন হাজার হাজার বায়ুসংক্রান্ত এবং জলবাহী সিলিন্ডার ব্যবহার করে। কঠিন পিস্টন রড এই অ্যাপ্লিকেশনগুলিতে সাধারণত ব্যাস ছোট হয় এবং উচ্চ-গতি, উচ্চ-চক্র অপারেশনের জন্য নির্ভুলতা-মেশিনযুক্ত।
ইন্ডাকশন হার্ডেনিং হল একটি তাপ চিকিত্সা প্রক্রিয়া যা সাধারণত প্রয়োগ করা হয় জলবাহী পিস্টন রড . এখানে কেন এটা এত গুরুত্বপূর্ণ.
ইন্ডাকশন হার্ডেনিং বেছে বেছে রডের শুধুমাত্র পৃষ্ঠের স্তরকে শক্ত করে - সাধারণত 1-3 মিমি গভীরতায় - কোরটিকে একটি শক্ত, নমনীয় অবস্থায় রেখে যায়। পৃষ্ঠের কঠোরতা 600-750 HV-তে পৌঁছে যা রড সিল এবং উপস্থিত হতে পারে এমন কোনও ঘষিয়া তুলিয়া ফেলিতে সক্ষম কণার বিরুদ্ধে পরিধান প্রতিরোধের ব্যাপক উন্নতি ঘটায়। শক্ত হওয়া স্তরটি ক্রোম প্লেটিংয়ের জন্য একটি শক্তিশালী ভিত্তিও প্রদান করে, ক্রোমকে "ডিমের খোসা" বা ভারী বোঝার নিচে ঝরে পড়া থেকে বাধা দেয়।
দ induction hardening process is fast and highly controllable, making it well-suited for high-volume production. After hardening, the rod is ground to remove any distortion and achieve the final diameter tolerance.
দ overwhelming majority of জলবাহী পিস্টন রড হার্ড ক্রোম ধাতুপট্টাবৃত হয়. ক্রোম প্লেটিং একটি শক্ত, কম-ঘর্ষণ পৃষ্ঠ প্রদান করে যা নাটকীয়ভাবে রড এবং রড সিল উভয়ের পরিধান হ্রাস করে। এটি চমৎকার জারা প্রতিরোধের প্রদান করে।
পিস্টন রডের জন্য সাধারণ হার্ড ক্রোম বেধ 20 থেকে 50 µm। ঘন ক্রোম অগত্যা ভাল নয় - একটি নির্দিষ্ট বিন্দুর বাইরে, ক্রোম স্তরটি ভঙ্গুর হয়ে যায় এবং চাপের মধ্যে ফাটতে পারে। অভিন্ন বেধ, ভাল আনুগত্য এবং ন্যূনতম ছিদ্র নিশ্চিত করতে কলাই প্রক্রিয়াটি সাবধানে নিয়ন্ত্রণ করতে হবে।
জন্য particularly harsh environments – like saltwater exposure or highly acidic conditions – alternatives to chrome plating exist. Nickel-chrome plating or electroless nickel plating can provide superior corrosion resistance, though at a higher cost. For food-grade applications, some manufacturers use proprietary ceramic coatings or specialized stainless steel rods.
এমনকি সেরা কঠিন পিস্টন রড এটি সঠিকভাবে রক্ষণাবেক্ষণ না হলে দীর্ঘস্থায়ী হবে না। আপনার সিলিন্ডার রডের আয়ু বাড়ানোর জন্য আপনার যা করা উচিত তা এখানে।
স্কোরিং, পিটিং বা ক্ষয়ের লক্ষণগুলির জন্য রডের পৃষ্ঠটি নিয়মিত পরিদর্শন করুন। এমনকি ছোটখাট স্ক্র্যাচ সীল ফুটো হতে পারে। যদি আপনি ক্ষতি লক্ষ্য করেন, কারণটি তদন্ত করুন - এটি সিলিন্ডারে দূষণ, মিসলাইনমেন্ট বা অপর্যাপ্ত ওয়াইপার সিলের কার্যকারিতা হতে পারে।
দ external part of the rod is exposed to the environment. Wipe it clean before retracting it into the cylinder. This prevents dirt, grit, and moisture from being pulled past the wiper seal and into the cylinder, where they can damage the rod and seals.
দ wiper seal (or scraper seal) is the first line of defense against contamination. If you notice the rod coming back dirty or with a film of oil on it, the wiper seal may be worn and need replacing.
হাইড্রোলিক সিলিন্ডারগুলি সাধারণত হাইড্রোলিক তরল নিজেই দ্বারা লুব্রিকেট করা হয়। কিন্তু বায়ুসংক্রান্ত সিলিন্ডারে, বা অ্যাপ্লিকেশনগুলিতে যেখানে সিলিন্ডার কদাচিৎ ব্যবহার করা হয়, ক্ষয় রোধ করার জন্য আপনাকে উন্মুক্ত রডে উপযুক্ত তেলের হালকা আবরণ প্রয়োগ করতে হতে পারে। এটি অতিরিক্ত না করার জন্য সতর্ক থাকুন - অতিরিক্ত তেল ময়লা আকর্ষণ করতে পারে।
অকাল রড ব্যর্থতার সবচেয়ে সাধারণ কারণগুলির মধ্যে একটি হল সাইড লোডিং - যখন সিলিন্ডার লোডের সাথে ভুলভাবে সংযুক্ত থাকে। এর ফলে রড বেঁকে যায় বা অসমভাবে পরে যায়, যা দ্রুত রড এবং সীলকে ধ্বংস করে দেয়। ইনস্টলেশনের সময় সর্বদা সিলিন্ডারের সারিবদ্ধতা পরীক্ষা করুন এবং প্রয়োজনে সামঞ্জস্য করুন।
আপনার জন্য সঠিক সরবরাহকারী নির্বাচন করা কঠিন পিস্টন রড সঠিক স্পেসিফিকেশন নির্বাচন করার মতোই গুরুত্বপূর্ণ। এখানে বিবেচনা করার জন্য কিছু কারণ আছে।
A কঠিন পিস্টন রড এটি একটি সাধারণ উপাদানের মতো মনে হতে পারে, তবে এটি যেকোনো জলবাহী বা বায়ুসংক্রান্ত সিস্টেমের সবচেয়ে গুরুত্বপূর্ণ অংশগুলির মধ্যে একটি। উপাদান, উত্পাদন প্রক্রিয়া এবং নির্দিষ্টকরণ সঠিকভাবে পাওয়ার অর্থ সমস্যা-মুক্ত অপারেশন এবং ঘন ঘন, ব্যয়বহুল ডাউনটাইমের মধ্যে পার্থক্য।
নির্বাচন করার সময় ক কঠিন পিস্টন রড , কোণ কাটা না. আপনার পরিবেশের জন্য সঠিক উপাদান চয়ন করুন, উপযুক্ত কঠোরতা এবং ক্রোম পুরুত্ব নির্দিষ্ট করুন এবং এমন একজন সরবরাহকারীর সাথে কাজ করুন যিনি প্রয়োজনীয় মানের ডকুমেন্টেশন সরবরাহ করতে পারেন। এবং একবার রডটি পরিষেবাতে থাকলে, এটিকে সঠিকভাবে রক্ষণাবেক্ষণ করুন – এটি পরিষ্কার রাখুন, পরিধানের জন্য নিরীক্ষণ করুন এবং বড় সমস্যা হওয়ার আগে কোনও সমস্যা সমাধান করুন।
সঠিক পছন্দ এবং সঠিক যত্ন সহ, একটি উচ্চ মানের কঠিন পিস্টন রড বছরের পর বছর ধরে নির্ভরযোগ্য পারফরম্যান্স সরবরাহ করবে, আপনার সরঞ্জামগুলিকে মসৃণভাবে চলমান রাখবে এবং আপনার উত্পাদন লাইনগুলি চলমান থাকবে৷
আমাদের সাথে যোগাযোগ করুন
+86-137-0618-5800
নং 3 দুজুয়ান ওয়েস্ট রোড, হুদাই টাউন, বিনহু জেলা, উক্সি সিটি, জিয়াংসু প্রদেশ
যোগাযোগ করুন
মোবাইল